
网页位置:首页 >>联轴器 >>联轴器配件>>联轴器资料>>联轴器的装配方法
4.0联轴器的安装工艺:
联轴器轴套的常用联结型式
4.2.4联轴节的热套工艺
A.装配前的准备工作
准备工作做得仔细与否,对保证热套装配的顺利进行非常重要。,需作如下准备工作:
1. 检查、测量和加热温度的计算。
在热套装配之前,首先要对所热套联轴节进行仔细的检查,检查联轴节的加工质量是否符合要求。
对联轴节与转轴的配合部位(孔)的尺寸进行详细的测量。一般长度的联轴节测量两端和中间的孔径尺寸,长尺寸的可以多取几个。同时,相应地测量转轴配合部位的尺寸.测量的数据一定要正确,每一部位可测量2~3次,取其算术平均值。
测量尺寸部位
根据数据计算所需加热的温度。
2.工具准备:除一般通用工具外,热套联轴节时尚应准备下列设备和工具:
(1)加热炉及燃料;
(2)套装联轴节的自制专用工具,其中包括夹紧工具、翻转工具、专用起重工具等;
(3)量棒,根据所需控制的装配间隙进行制作。
(4)测试温度用的测温器或试温材料,试温材料如机油(发火点200~220℃)、锡(熔点232℃)、铝(熔点327℃)、锌(熔点419℃)等;
(5)隔热防护工具,如隔热用的透明面罩、石棉手套等。.
3.操作训练:由于热套装工作是在高温下操作的,如果准备工作不仔细、操作人员配合不协调,将可能给套装工作带来严重的不良后果。因此,在热套装工作正式进行之前,应进行必要的操作训练,按实际套装步骤,操作一次或数次,使所有参加人员分工明确、重点突出,措施得当,临场不乱。
B.热套联轴节的操作步骤
1.在加热炉内加热到指定温度,并检测工件温度。
2.将联轴节取出后翻身,放人炉内继续加热。如用木柴加热大型联轴节。则经2~3h后,用量棒反复测量孔径,直至尺寸最大的量棒能自由进入联轴节孔内,加热即可结束。
3.吊出联轴节,装上撞板、抬攀或其他套装工具。
4.校正的位置,使联轴节孔垂直(垂直套装时)或呈水平(水平套装时),并清扫联轴节孔,使内孔无杂物。
5.将联轴节吊近转轴处;再一次用量棒检查内孔尺寸是否有所需装配间隙,如量棒能通过,才能进行套装。
6.在转轴的配合面上均匀地涂上机油。
7.将联轴节平稳地移近转轴,对准轴与孔的位置,进行套装。待联轴节套进1/3左右,应再一次检查孔与轴的相对位置,是否有歪斜,如果正确,则继续将联轴节撞进。
8.最后装上夹紧工具,防止联轴节在轴上移动,然后让其自然冷却。
C.注意事项
因为热装是在高温和紧张的状态下进行,故对可能发生的问题,要有充分的估计,事前应设法避免,如万一发生,也会临场不慌,及时采取措施,进行处理。
首先必须使每个操作人员了解操作步骤,做到分工明确,在出现任何事故时都要坚守岗位。
其次要求校准联轴节的轴线水平或垂直,对准联轴节孔与轴端的位置。调整撞块位置时要仔细、认真,确保正确无误。
在实践中,常可能出现的事故有:
1.联轴节轴线撞歪,联轴节撞不进:为防止这类事故,除要在校准轴线、联轴节孔与轴的位置、撞块位置时做到正确无误外,还要注意,撞击点位置要选好,第一、二下要轻,待进人一段距离(约1/3)后,方可用力猛击。
若确系撞歪,又无法校准时,应再热后迅速拉出,切勿再硬行撞进。
2. 其他事故可能有:撞块滑轮因位置没紧固而向后退、葫芦链条滑下来、燃料不足、火警等,均要事先加以注意,在工具准备和操作训练阶段中仔细检查。
3. 当在主轴上事先已安装好轴承、机械密封等精密部件时禁止用力打击和撞击联轴器,以防损伤或损坏精密部件。
4.2.3加热方法的选择
将包容件加热到需要温度的方法应按现场条件、被加热件尺寸、数量和要求进行选择。
一般的加热方法有:固体燃料加热,热浸加热,氧-乙炔焰加热、喷灯加热、电加热等。如条件许可,可在专用炉(如火焰加热炉和盐浴炉、电阻炉等各种电加热炉)内加热。当工地现场条件不允许时,可砌一简易的炉子,并用木柴、焦炭等固体燃料,进行加热。如条件许可,也可用煤气、液体燃料进行喷燃。
热浸加热通常只用于尺寸较小的联轴节(内径在100mm以下),方法简便,加热均匀。
氧-乙炔焰加热法用于加热小的机件或较大机件的局部时,方法简便,但要求较熟练的技术,以防过热而烧坏机件。
对于大型联轴器,也可采用多台氧-乙炔焰加热和喷灯加热联合使用,效果很好。
电加热法虽属较好的加热方法,但因需要专用设备,限制了它在安装工地现场的使用,但电感应加热法,还是可以考虑选用。
在安装工地现场对大、中型联轴节采用的电感应加热法是在感应线圈中通人工作频率(50Hz)、低电压和大电流。
在相同条件和同一材料时,电流频率f和电流透人深度δ成反比。现在希望δ大,因此不采用中频(500~10000Hz)和高频(105~106Hz),而采用工作频率(50Hz)。联轴器 联轴器 联轴器 联轴器
低压、大电流可使交变涡流和磁滞损失增强,发热增加。通常采用的电压有380V和220V。
用220V电压时,只要下图所示,将线圈绕在工件表面,绕得密些,绕不下时,可绕多层(各层间串联绕制方向应相反,使总磁通同向),以减少匝间距离,提高加热速度和均匀性。线圈匝数可按要求的磁场强度H,通过公式H=4πWI(圆柱多匝螺旋形感应器)求出。
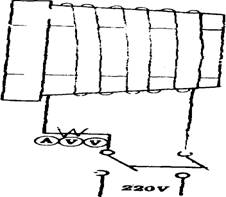
根据施工经验,不论联轴节大小,每1V电压用1.3m、38㎜2的导线可以了,那么如用220V电压来加热联轴节,需用38㎜2的导线300m左右。
4.1冷装法
4.1.1直接装配法
对于联轴器与轴有相应间隙的配合可在清理干净配合表面后,涂抹润滑油脂直接安装。
4.1.2压入装配法
对于过渡配合和过盈量不是很大的配合,或者有特殊要求的配合(如保护已装精密另部件)可采用压入法,但需要压入设备。
4.1.2液压装配法
这是一种比较理想的装配方法,但必须对另部件提前进行响应的设计和制造才能使用。
4.2联轴节的热装配
联轴节的热装配工作常用于大型电机、压缩机和轧钢机等重型设备的安装中,因为这类设备中的联轴节与轴通常是采用过盈配合联接在一起的。
过盈联接件的装配方法有:压入装配、低温冷装配和热套装配等数种。
在安装现场,则主要采用热套装配法,因为这种装配方法比较简单,能用于大直径(D >1000mm)和过盈量较大)的机件。
压入装配法多用于轻型和中型静配合,而且需要压力机等机械设备,故一般仅在制造厂采用。
冷缩装配法一般用液氮等作为冷源,且需有一定的绝热容器,故也只能在有条件时才采用。
以下介绍热套装配法。
4.2.1热套装配的基本原理
热套装配的本质原理是加热包容件(孔),使其直径膨胀一个配合过盈值,然后装入被包容件(轴),待冷却后,机件便达到所需结合强度。
实际上,加热膨胀值必须比配合过盈值大,才能保证顺利安装而不致于在安装过程中因包容件的冷却收缩,出现轴与孔卡住的严重事故。
同时,为了保证具有较大的啮合力——结合强度,热套装配的结合面要经过加工,但不要过分光洁,因为一定的表面粗糙度(一般为Ra3.2),不受轴向移动而被压平,冷却以后,将使内外机件的结合强度较大,所能传递的扭距也较大。
4.2.2加热温度的确定
当工件材料一定后,包容件的最低加热温度取决于配合面的过盈量及所需装配间隙。装配间隙的大小直接影响装配时间,为防止包容件冷却收缩,必须限定装配时间,应当预留的装配间隙,一般有经验数据推荐:
加热最小装配间隙⊿(um)
机件重量(㎏) |
被加热连接件直径(㎜) |
||||
80~120 |
>120~180 |
>180~260 |
>260~360 |
>360~500 |
|
加热最小装配间隙⊿(um) |
|||||
小于16 >16~50 >50~100 >100~500 >500~1000 >1000 |
40~50 60~70 100~120 150~170 |
50~60 80~90 130~150 180~200 210~230 |
60~70 90~100 180~200 240~250 250~270 280~300 |
100~120 20~240 60~280 90~310 30~360 |
220~240 300~320 340~360 380~400 |
包容件加热后孔的直径增大值有以下关系:
i+⊿=(t+t0)103*a*D
式中:t—加热后的温度(℃);
to—开始加热的温度(℃);
i—过盈量(um);
⊿—能使轴自由通入孔中(避免表面相擦)所需的装配间隙(㎜);
D—包容件(孔)的直径(mm);
a—包容件(孔)材料的线膨胀系数(10ˉ6·l/℃)。
故需加热温度为:
t=(i+⊿)/( 103*a*D)+ to
对于⊿值,可简化采用K=i+⊿=3i~6i,这样的⊿值取得略大了些。此时,上式可写为:
t=K/(a*D)+ to
注意:式中K值的单位是㎜
各种金属材料的线膨胀系数a值(10ˉ6·l/℃)
材 料 |
加热温度范围 (℃) |
冷 却℃ |
||||
20~100 |
20~200 |
20~300 |
20~400 |
20~600 |
||
工程用铜 |
16.6~17.1 |
17.1~17.2 |
17.6 |
18~18.1 |
18.6 |
一14 |
黄 铜 |
17.8 |
18.8 |
20.9 |
—16 |
||
锡青铜 |
17.6 |
17.9 |
18.2 |
一15 |
||
铝青铜 |
17.6 |
17.9 |
19.2 |
|||
碳 钢 |
10.6~12.2 |
11.3~13 |
12.1~13.5 |
12.9~13.9 |
13.5~14.3 |
—8.5 |
铬 钢 |
11.2 |
11.8 |
12.4 |
13 |
13.6 |
|
40CrSi |
11.7 |
|||||
30CrMnSiA |
ll |
|||||
3Crl3 |
10.2 |
11.1 |
11.6 |
11.9 |
12.3 |
|
1Crl8Ni9Ti |
16.6 |
17 |
17.2 |
17.5 |
17.9 |
|
铸 铁 |
8.7~11.1 |
8.5~11.5 |
1O.1~12.2 |
1.5~12.7 |
12.9~13.2 |
—8 |
镍铬合金 |
14.5 |
|||||
铝合金 |
23 |
一18 |
||||
镁合金 |
26 |
—2l |
||||
注:碳素钢加热温度不得超过400℃